抗拒變革是人的一種本能
Book · Review
丰田传福特式大批量生產的浪費:首先,大批量生產並不能提高全流程生產效率,而僅僅提高創造價值環節的生產效率。這部分實際上只佔總流程時間的不到10%,它的效率再高,也不可能大幅縮減總流程時間,因此很大一部分效率實際上是浪費掉的。第二,也是更麻煩的,大批量生產製造出了大量的中間產品,這些產品在庫房或車間堆積如山,往往要等待幾個星期才能進入下一個加工環節。這樣一來,一是嚴重佔用了資金和廠房空間;二是無法及時發現質量問題,等下游環節發現問題的時候,上游環節已經生產出了大量的瑕疵品。
豐田喜一郎提出了著名的「JUST IN TIME」生產方式,一般翻譯為「準時生產」。它的出發點是,最大限度地降低中間產品庫存,只在必要的時間、以必要的數量、生產必要的零件。最理想的狀態,就是讓材料和零件在生產現場流動起來,而不是堆積在原地。只有這樣,才能最大程度地去除浪費、削減成本;只有這樣,少量生產的日本車才可能與大批量生產的美國車一爭高下。
真正把豐田生產方式從一種理念發展成一套成熟的管理工具,並在全公司推廣開來的,是另一個傳奇人物,叫大野耐一。
汽車車間裡的每一台設備都需要一個專門人員來操作。操作人員長時間重復相同的動作,也容易疲勞。大野耐一心想,能不能讓一名員工學會多種技能,能夠操作附近幾台不同的機器?這種想法在當時絕對是異類,因為福特生產方式認為分工越細越好。大野耐一偏不認這個理,在他的堅持下,後來豐田生產員工都是「一專多能」,每個人能操作5~6台設備。不但提高了生產效率,還增強了員工對工作的認同感和成就感。
大野耐一發現汽車車間還有一個明顯問題,就是少數員工忙得不可開交,而大部分人都無所事事。一問原因,原來他們是在等待零件。前工序的零件沒有送到,後工序當然就只能等待。
一直以來,前工序和後工序之間生產進度的銜接,是一件特別麻煩的事情。如果前工序生產快了,就會導致中間產品堆積;而如果前工序生產慢了,又會導致後工序停下來等待,兩種情況都是浪費。那前工序到底該生產多少合適呢?好辦!讓後工序直接去告訴前工序,自己下一批需要多少零件
在這個思路啓發下,大野耐一發明了一個重要的生產管理工具,叫做「看板」。具體做法是,由後工序給前工序送去一隻空箱子,寫上需要的零件數;前工序就按照這個數量進行生產,完成之後就停工,直到有新的空箱子送過來。「看板」的本質,是前工序把後工序看成自己的客戶,嚴格按照客戶的訂單節奏來生產;而不是只圖自己方便,把生產出來的貨物一股腦塞給客戶,或者扔進倉庫。
除了「看板」,還有一個重要管理工具叫做「安燈」
具體做法是,生產線的每個工作台上都有一個按鈕,員工在工作過程中一旦發現任何異常,就按下按鈕,工作台會亮起黃燈。這時候,班長、組長會馬上過來協助解決問題。如果在幾十秒之內問題得到解決,那麼生產線就恢復正常;如果問題無法及時解決,那麼這段生產線就會自動停止下來。
停止生產線,是福特生產方式中的大忌,生產線一旦停止就是重大責任事故,從經理到一線員工統統要追責。而豐田生產方式卻反其道而行之,鼓勵員工「安燈」。
在大野耐一看來,**「安燈」是一種重要的質量控制工具。**員工一發現問題立即安燈,現場解決,就可以從生產源頭把住質量關。而員工如果害怕被追責,發現了問題也不敢說,導致瑕疵品流入下游環節,到時候不得不返工、報廢甚至是召回,損失就大了去了。
安燈制度培養了員工的主動觀察、主動思考和自主行動能力,員工在工作時不僅需要動手,更需要動腦。一個全員參與的學習型組織就這樣從基層開始生長出來。
據說福特汽車創始人亨利·福特曾經抱怨說:我明明只雇了一雙手,怎麼來了一個人?
豐田生產方式和福特生產方式最本質的區別,其實是對待人的方式。福特把工人變成機器的延伸,而豐田把工人還原成真正的人。豐田生產方式,恢復了人在大規模工業生產中的價值。
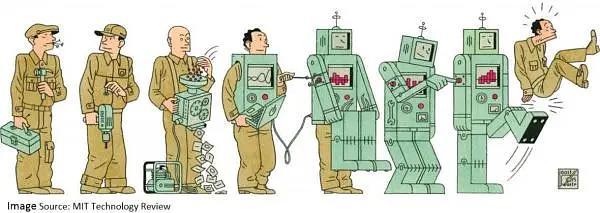
豐田生產方式並沒有增加一線員工的勞動強度,反而是讓整個生產節奏慢下來,那為什麼一開始還會遭到抵制呢?其實,抗拒變革是人的一種本能,大野耐一很理解員工的這種心態。他說:「人類都堅信自己一直以來的做法是最好的。我的行為就相當於推翻了他們一直以來深信不疑的東西,這可不是一件容易的事。」
很多企業以為,豐田生產方式就是看板、安燈這些管理工具,其實錯了。豐田生產方式的精髓,也是最難學的地方,是持續消除現場的無用功,實現生產流程的持續改善。什麼是「無用功」?就是前面提到的那些不創造價值或者存在浪費的環節,如排隊等候、運輸移動、過度加工等等。